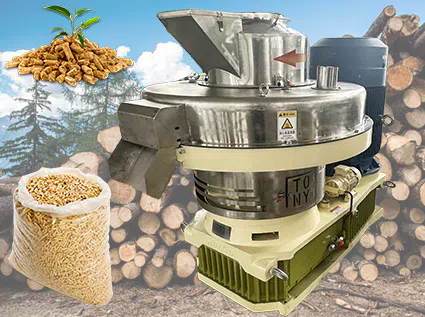
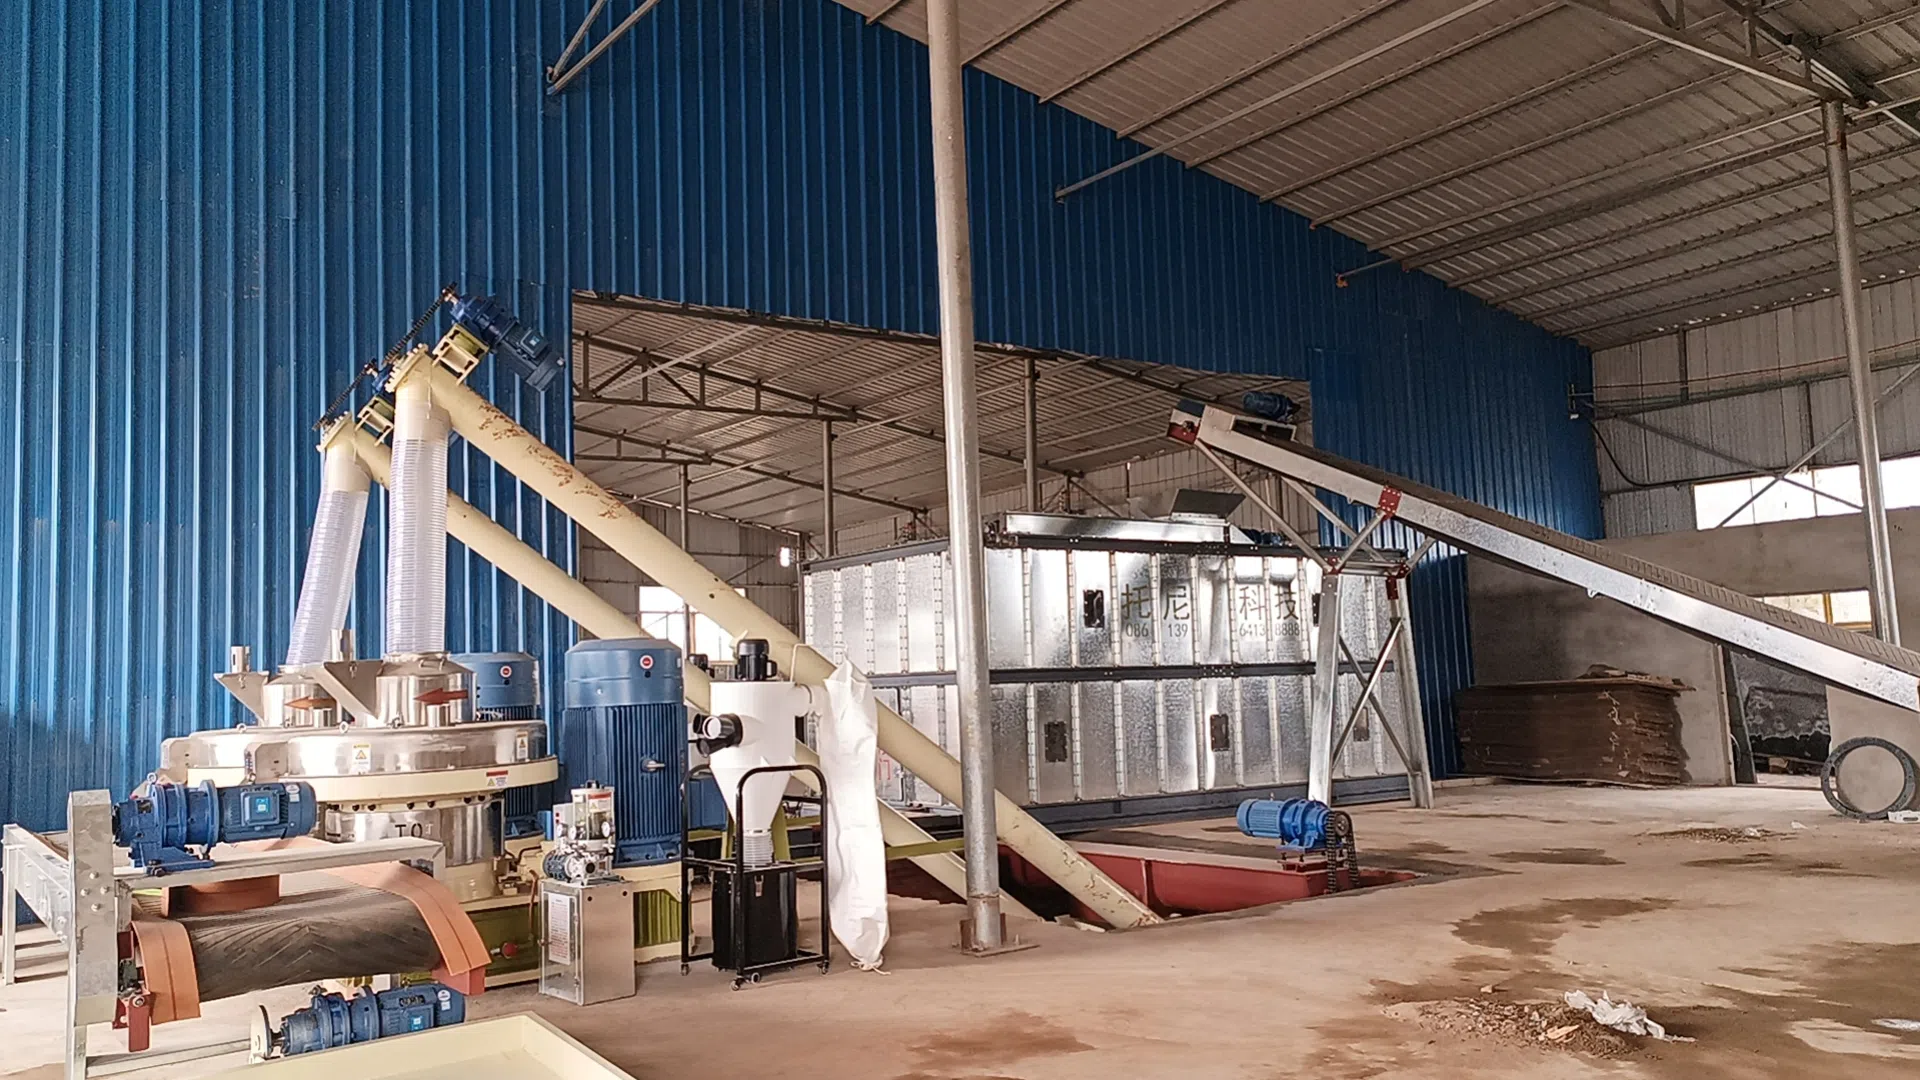
Młyn do pelletów drzewnych wykorzystuje odpady drzewne lub trociny do produkcji pelletów paliwowych — zazwyczaj w kształcie pręcików — odpowiednich do użytku w gospodarstwach domowych, małych i średnich elektrowniach oraz w kotłowniach. Jednak niektórzy klienci mogą napotkać problemy, takie jak niska wydajność lub trudności z wysypem materiału. Oto konkretne przyczyny i rozwiązania:
1. W przypadku stosowania nowej matrycy pierścieniowej należy najpierw sprawdzić, czy stopień sprężania matrycy odpowiada przetwarzanemu surowcowi.
Zbyt wysoki stopień sprężania powoduje duży opór podczas przechodzenia proszku przez otwory matrycy, co skutkuje zbyt twardymi pelletami i niską wydajnością; odwrotnie, zbyt niski stopień sprężania uniemożliwia prawidłowe formowanie pelletów. Należy wybrać prawidłowy stopień sprężania oraz sprawdzić gładkość wewnętrznych otworów matrycy i okrągłość samej matrycy. Matryce niskiej jakości — charakteryzujące się chropowatymi wewnętrznymi otworami lub brakiem okrągłości — powodują duży opór wysypu, co skutkuje chropowatymi pelletami, trudnym wysypem i obniżoną wydajnością; dlatego wysokiej jakości matryce pierścieniowe są niezbędne.
2. Jeśli matryca pierścieniowa jest już używana od pewnego czasu, należy sprawdzić zużycie stożkowych otworów na wewnętrznej ścianie oraz rolek dociskowych.
W przypadku poważnego zużycia matrycę pierścieniową można odnowić poprzez ponowne pogłębienie stożkowych otworów, natomiast zużyte rolki dociskowe należy wymienić. Zużycie stożkowych otworów matrycy pierścieniowej znacząco wpływa na wydajność.
|
|
|
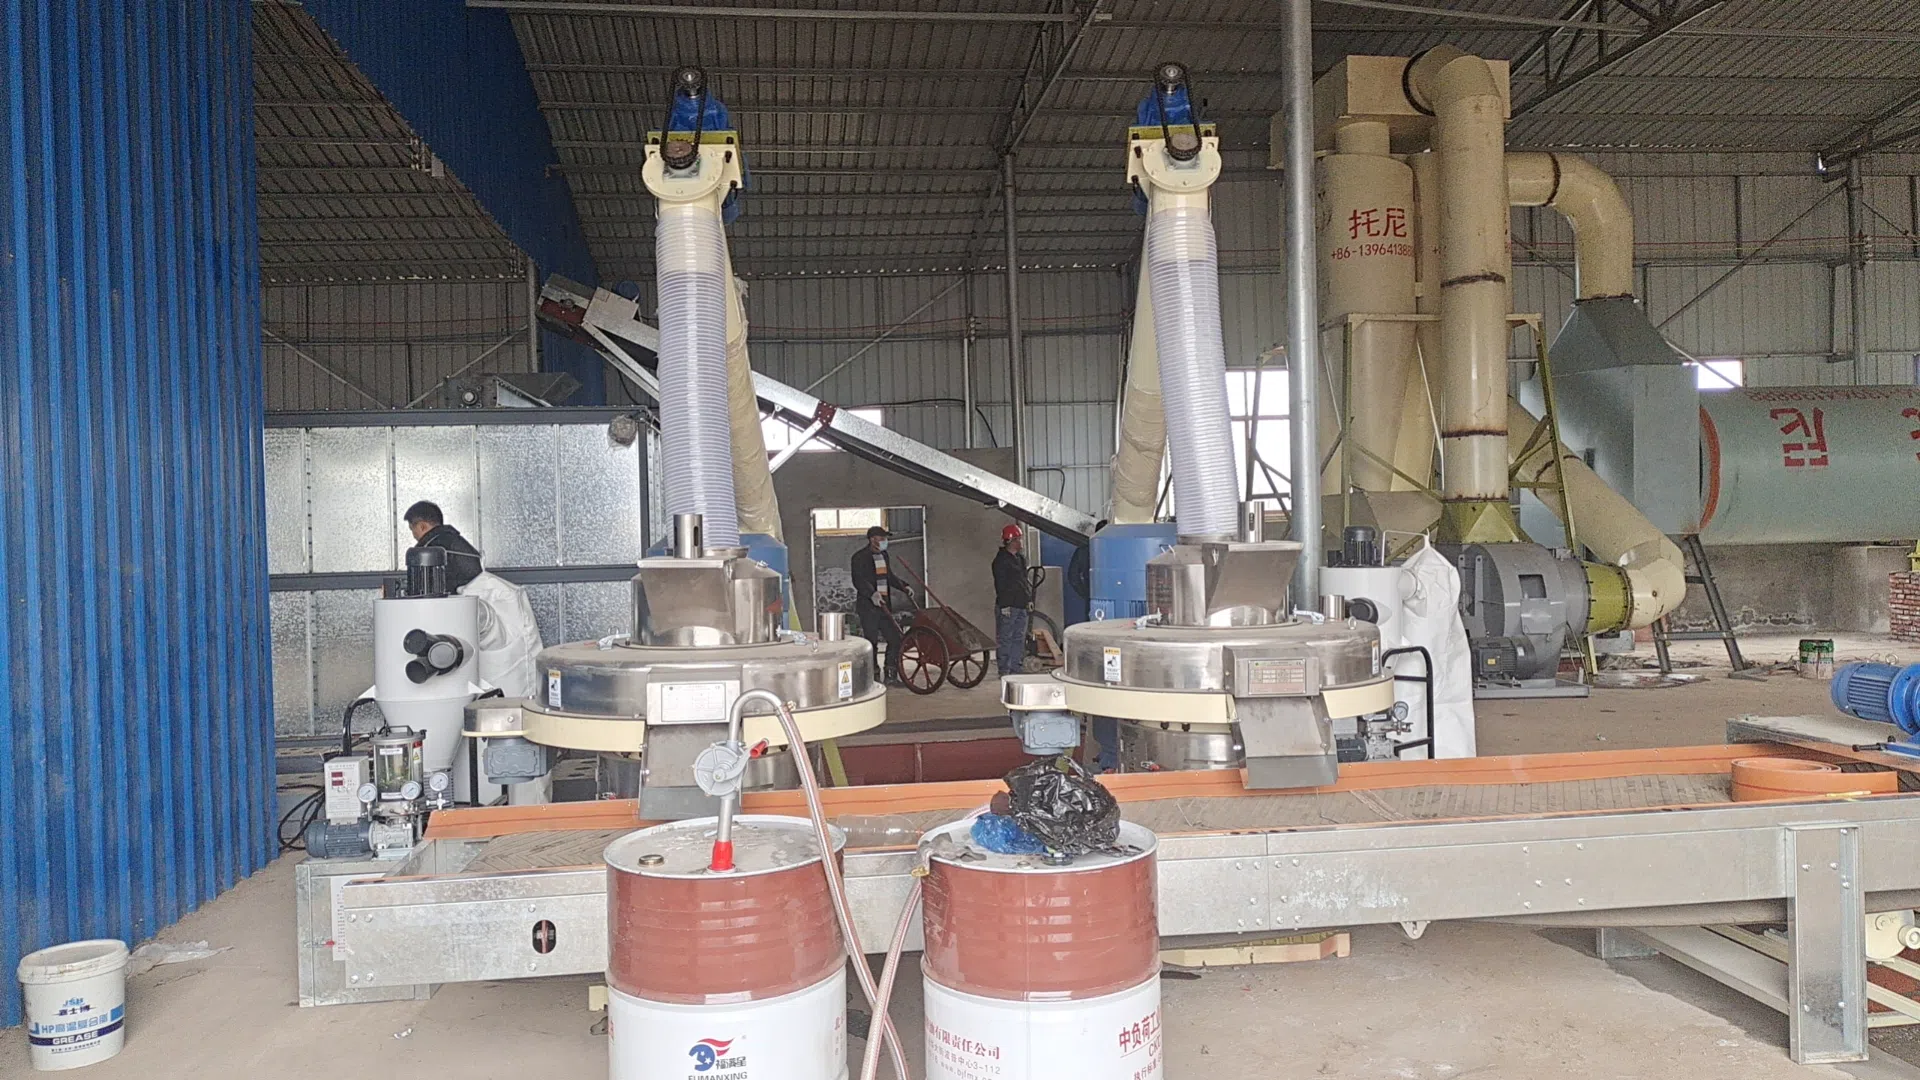
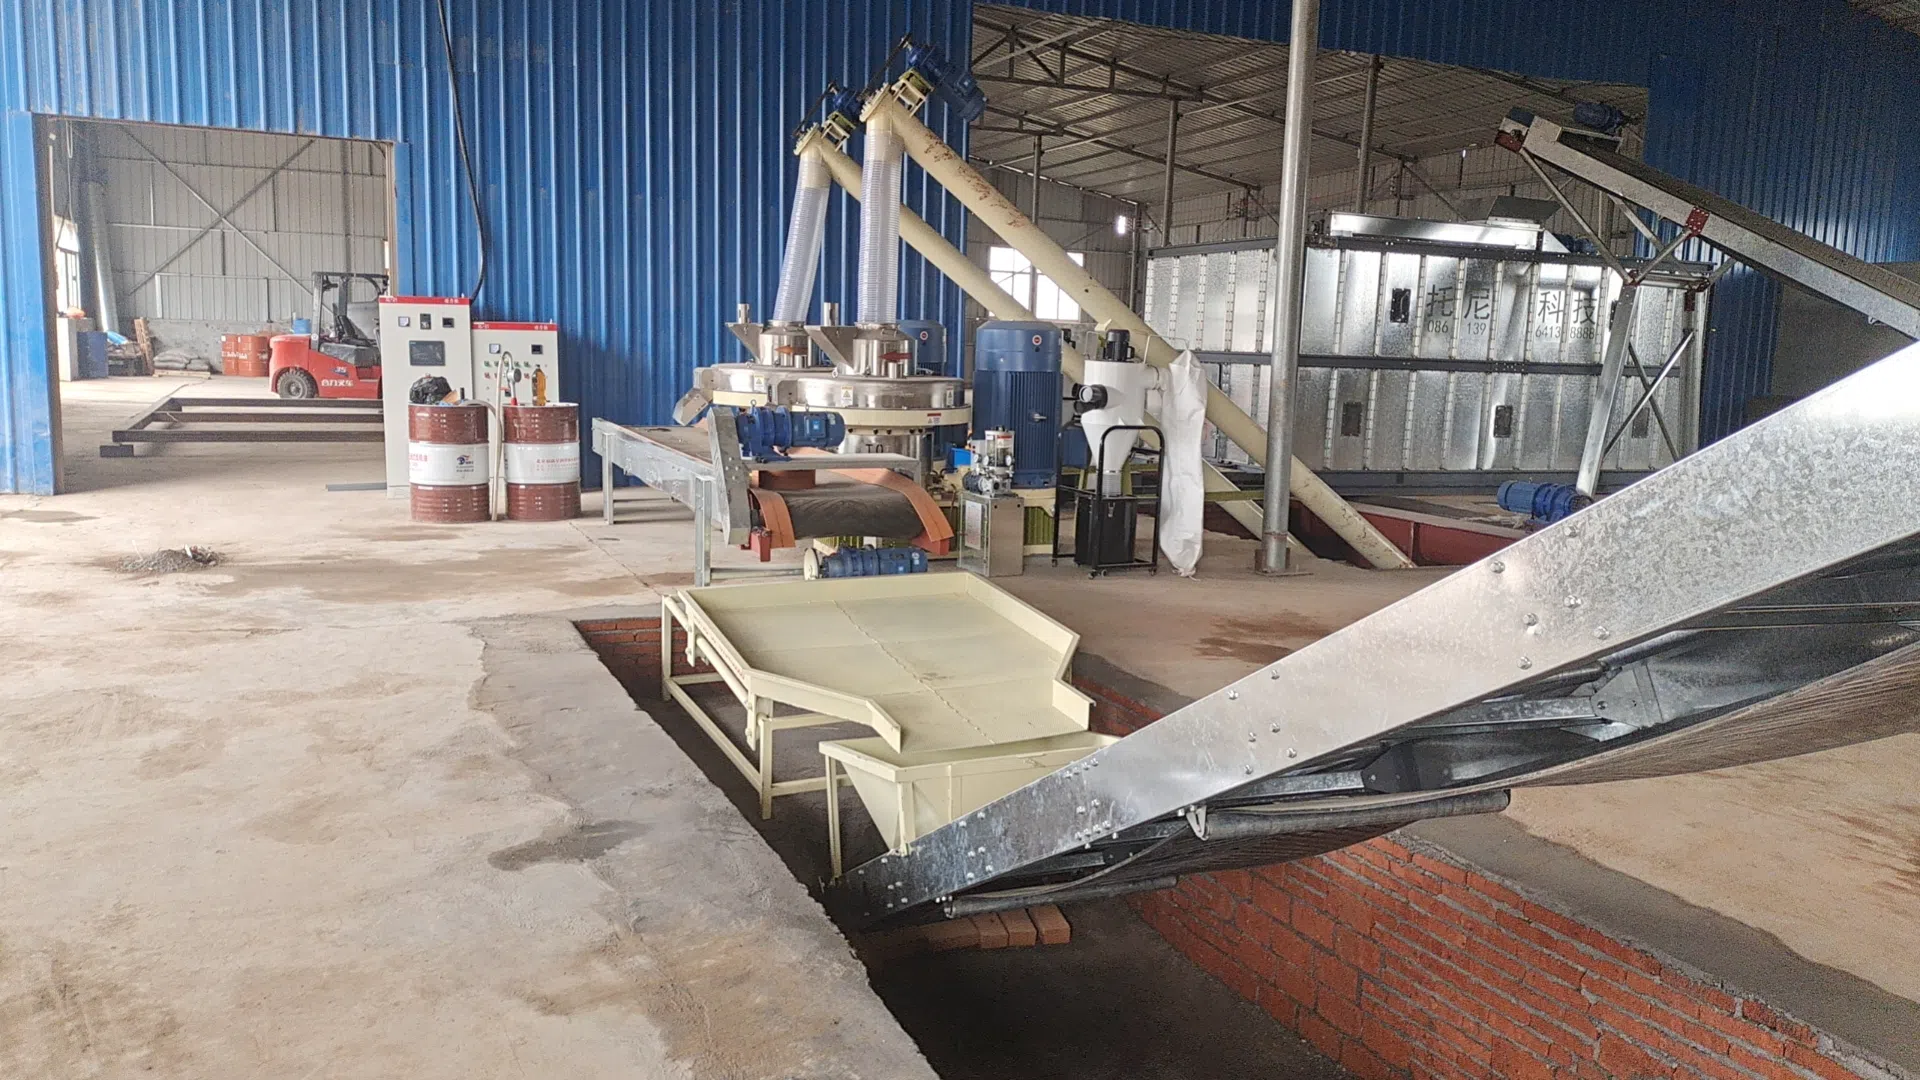
3. Szczelina między matrycą pierścieniową a rolkami dociskowymi musi być prawidłowo wyregulowana.
W produkcji paszy dla zwierząt gospodarskich i drobiu szczelina około 0,5 mm jest zazwyczaj optymalna. Zbyt mała szczelina powoduje ocieranie rolek o matrycę, skracając jej żywotność, natomiast zbyt duża szczelina powoduje poślizg rolek, obniżając wydajność.
4. Należy zwrócić uwagę na czas i jakość kondycjonowania surowca, w szczególności na zawartość wilgoci przed wprowadzeniem materiału do maszyny.
Optymalna początkowa zawartość wilgoci wynosi około 13%; jeśli wilgotność jest zbyt wysoka, skondycjonowany materiał może przekroczyć 20% wilgotności, co prowadzi do poślizgu wewnątrz matrycy i trudnego wysypu.
5. Sprawdź rozkład surowca w matrycy pierścieniowej, aby upewnić się, że nie gromadzi się po jednej stronie.
Jeśli wystąpi nierównomierny rozkład, wyreguluj położenie dużych i małych zgarniaczy podających, aby zapewnić równomierne rozprowadzenie materiału na matrycy. Wydłuża to żywotność matrycy pierścieniowej i zapewnia płynniejszy wypływ materiału. Kluczowe znaczenie ma prawidłowa kontrola wilgotności materiału, ponieważ nadmierna wilgotność bezpośrednio wpływa na szybkość formowania peletów i wydajność młyna do peletów drzewnych. Dlatego poziom wilgotności materiału należy zmierzyć wilgotnościomierzem przed wprowadzeniem go do maszyny, aby upewnić się, że mieści się w optymalnym zakresie peletowania. Aby osiągnąć wysoką wydajność operacyjną i uzysk, każdy etap procesu musi być precyzyjnie dostrojony.


